
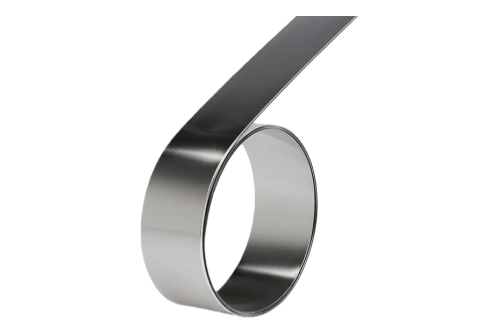
En huecograbado, recubrimiento flexográfico y conversión de envases a alta velocidad, la cuchilla doctor es el componente que decide cuánta tinta o recubrimiento permanece realmente en el cilindro. Una cuchilla que se desvía unas micras de especificación altera el peso de película transferida, desplaza la densidad de color y consume, sin que se note, mucha más tinta de la que el trabajo necesita. Como fabricante de cuchillas industriales consolidado, vemos las mismas tres causas raíz detrás de la mayoría de las reclamaciones por dosificación de tinta: un perfil de filo incompatible con el sistema de tinta, un espesor elegido por costumbre y no por la velocidad de la máquina, y un ángulo de contacto que nunca se volvió a verificar tras el último cambio de cuchilla. Esta guía explica cómo trabajan juntos el perfil de filo, el espesor, el material y los ajustes de montaje de la cuchilla doctor, y cómo corregir los cinco defectos responsables de la mayoría de las paradas imprevistas de máquina.
- Perfil de filo: controla la estabilidad del peso de película durante toda la tirada.
- Espesor de la cuchilla: controla la rigidez, y la rigidez controla la presión necesaria.
- Material y recubrimiento: determinan el intervalo de cambio con tintas abrasivas.
- Ángulo de contacto y saliente: deciden si la cuchilla limpia bien o entra en vibración.
1. Perfiles de filo de la cuchilla doctor y comportamiento de dosificación
El perfil de filo determina cómo la cuchilla se apoya en el cilindro, qué rapidez desarrolla la faceta de desgaste y cuán estable se mantiene la película de tinta en una tirada larga. Especifique el perfil según el sistema de tinta y la duración de la tirada, no según lo que haya en el almacén:
| Perfil de filo | Geometría | Dosificación y mejor aplicación |
| Lamela (recta) | Banda cuadrada de 0,10 – 0,20 mm | Mínima superficie de contacto, limpia a presión muy baja — recubrimiento, laminación, anilox flexográfico. |
| Bisel (ángulo simple) | Faceta rectificada, 20° – 35° | Peso de película estable, la faceta de desgaste crece de forma gradual — huecograbado de publicación y envase estándar. |
| Radio / redondeado | Filo con radio controlado, sin vértice vivo | Resiste el microastillado — tintas blancas y metalizadas abrasivas. |
| Filo recubierto | Capa cerámica, TiN o cromo | Faceta de desgaste constante — huecograbado de tiradas largas, recubrimiento de alta velocidad. |
| Polímero / compuesto | Cuchilla de plástico técnico | No raya, protege los cilindros — cámaras flexográficas, anilox delicados. |
La misma lógica se aplica más adelante en la línea: un filo limpio y sin rebabas es lo que mantiene a las cuchillas circulares de corte longitudinal y a las cuchillas para ranurar cajas de cartón ondulado cortando dentro de tolerancia, en lugar de aplastar el cartón.
2. Espesor, dureza y ajustes del ángulo de contacto
El espesor de la cuchilla gobierna la rigidez, y la rigidez gobierna cuánta presión debe aplicar el operario para mantener el filo contra el cilindro. Elegir un calibre equivocado es la razón por la que muchas máquinas trabajan con una presión de doctor innecesariamente alta, lo que multiplica el desgaste tanto de la cuchilla como del cilindro:
| Espesor | Dureza | Uso habitual |
| 0,10 mm (0,004 in) | 480 – 580 HV | Recubrimiento de baja viscosidad, anilox fino — exige un portacuchillas bien alineado. |
| 0,15 mm (0,006 in) | 450 – 580 HV | Huecograbado general, recubrimiento a velocidad media — el calibre más almacenado. |
| 0,20 mm (0,008 in) | 500 – 600 HV | Huecograbado de alta velocidad, máquinas de banda ancha. |
| 0,25 – 0,30 mm (0,010 – 0,012 in) | 550 – 620 HV | Pesos de recubrimiento elevados, adhesivos de alta viscosidad. |
Notas de ajuste:
Ángulo de contacto: la mayoría de las instalaciones de huecograbado trabajan entre 55° y 70° en el punto de contacto. Las cuchillas lamela finas trabajan hacia el extremo inferior; las cuchillas biseladas más gruesas necesitan un ángulo mayor para presentar la faceta rectificada y no el talón.
Saliente de la cuchilla: mantenga el saliente libre fuera del portacuchillas tan corto como permita la geometría, normalmente 15 – 25 mm. Un saliente excesivo es la causa más frecuente de vibración de la cuchilla y del patrón de ondas que imprime sobre la banda.
Presión mínima eficaz: trabaje con la presión más baja que aún deje el cilindro limpio. Cada bar adicional acelera el crecimiento de la faceta de desgaste y acorta la vida tanto de la cuchilla como del cilindro. El mismo principio rige el rectificado de precisión y la geometría del filo en todas las cuchillas industriales de la planta.
3. Matriz de materiales: acero al carbono, inoxidable, recubierto y carburo
La selección del material es donde realmente se equilibran el precio y la vida útil de la cuchilla. Una cuchilla doctor recubierta o con punta de carburo cuesta varias veces más por metro que el acero al carbono, pero con una tinta abrasiva a alta velocidad puede reducir los cambios de cuchilla entre tres y diez veces, que es normalmente donde está el ahorro real:
| Material | Designación y característica | Aplicación ideal |
| Acero para muelles alto en carbono | SK5 / C1095 — filo vivo, menor coste unitario | Huecograbado general, tintas con disolvente, tiradas cortas y medias. |
| Acero inoxidable | AISI 301 / 420 — resistente a la corrosión | Tintas base agua, recubrimiento para envase alimentario, plantas húmedas. |
| Acero recubierto | Cerámica / TiN — más de 1000 HV, faceta de desgaste estable | Tiradas largas, tintas blancas con TiO2, recubrimiento de alta velocidad. |
| Punta de carburo de tungsteno | WC-Co — resistencia extrema a la abrasión | Recubrimientos muy cargados, líneas de conversión abrasivas. |
| Polímero / compuesto | Plástico técnico — no raya | Sistemas flexográficos de cámara, anilox delicados. |
Cuando el proceso cizalla en lugar de dosificar — refilado de hojas, corte de cartón o perforado — la vía de mejora equivalente pasa por las cuchillas de guillotina y cortadoras de papel y las cuchillas industriales dentadas especificadas para el sustrato, y no solo para la máquina.
4. Diagnóstico de los cinco defectos más frecuentes de la cuchilla doctor
Casi todas las reclamaciones de dosificación corresponden a una de cinco firmas de fallo. Identificar cuál tiene delante le indica si la solución es un cambio de ajuste, un cambio de especificación o una tarea de mantenimiento:
- Veteado o estrías en sentido de marcha de la máquina.
- Velo, cuando una película uniforme de tinta sobrevive a la cuchilla.
- Rayado, con daños visibles en la superficie del cilindro.
- Desgaste prematuro, cuando la cuchilla se consume mucho antes del intervalo previsto.
- Marcas de vibración, con un patrón regular de ondas o barras en la banda.
Análisis de defectos:
Veteado: normalmente un filo mellado o una partícula dura atrapada entre la cuchilla y el cilindro. Sustituya la cuchilla, revise la filtración de la tinta e inspeccione el portacuchillas por si hay tinta seca que levante la cuchilla localmente.
Velo: causado por presión insuficiente, un ángulo de contacto demasiado cerrado o una cuchilla demasiado delgada para resistir la flexión. Aumente la presión en incrementos pequeños, o suba un calibre de espesor antes de añadir más presión.
Rayado: presión excesiva combinada con una cuchilla dura, o pigmento abrasivo incrustado en el filo. Reduzca primero la presión; si el rayado continúa, pase a una cuchilla recubierta o de polímero con un filo controlado y no agresivo.
Desgaste prematuro: pigmentos muy abrasivos como el dióxido de titanio actúan como compuesto de rectificado en la línea de contacto. Pasar a una cuchilla recubierta o con punta de carburo de tungsteno suele multiplicar por tres a diez el intervalo de cambio.
Marcas de vibración: es un problema de rigidez, no de afilado. Acorte el saliente de la cuchilla, suba un calibre de espesor, verifique el par de apriete del portacuchillas y confirme que el mecanismo de oscilación funciona con suavidad. Si el filo ya está dañado, una rutina programada de afilado de cuchillas industriales lo recuperará.
5. Lista de verificación de montaje, rodaje y mantenimiento
Una especificación correcta también falla si la cuchilla entra en un portacuchillas sucio o desalineado. Esta rutina protege el cilindro y hace que el consumo de cuchillas sea lo bastante predecible como para planificar los cambios en lugar de reaccionar ante ellos:
- Limpie el portacuchillas y las mordazas de respaldo antes de cada cambio; la tinta endurecida es la causa principal de un apriete desigual.
- Verifique el paralelismo del portacuchillas con una galga de espesores para que la presión sea uniforme en todo el ancho de banda.
- Rode una cuchilla nueva a presión reducida y llévela después hasta la presión mínima que limpie el cilindro.
- Mantenga activo el sistema de oscilación para repartir el desgaste en el ancho de la cuchilla y evitar surcos locales.
- Registre las horas de funcionamiento por cuchilla y fije un intervalo de cambio preventivo en lugar de esperar a un defecto visible.
- Almacene las cuchillas planas, secas y envueltas en aceite; la corrosión del filo provoca veteado en los primeros metros de la siguiente tirada.